 13174101495
新闻中心
服务热线
133-9085-3885-
 2026-07-27
立式加工中心升级改造,KF-A77 小型 90° 铣头标准接口快速装配拓展机床侧向加工能力吗?
传统立式加工中心仅能依托主轴垂直完成顶面切削作业,加工维度存在局限,面对工件侧壁开槽、侧向钻孔、端面铣削等工序,大多需要拆分加工步骤。车间常规处理方式多为工件反复翻面、重新装夹找正,或是转运至卧式机床完成侧向工序,整体流程繁琐,占用大量辅助作业时长,还会增加工件定位偏差的概率。很多加工厂存量立式机床数量充足,但功能单一,无法适配多面一体加工的工件生产需求,设备升级换新需要投入大量成本。KF-A77小型90°铣头适配主流立式加工中心结构,依托标准化接口实现快速装配,无需改动机床主体结构,即可为设备增加侧向加工功能,完成机床性能升级。
-
 2026-07-20
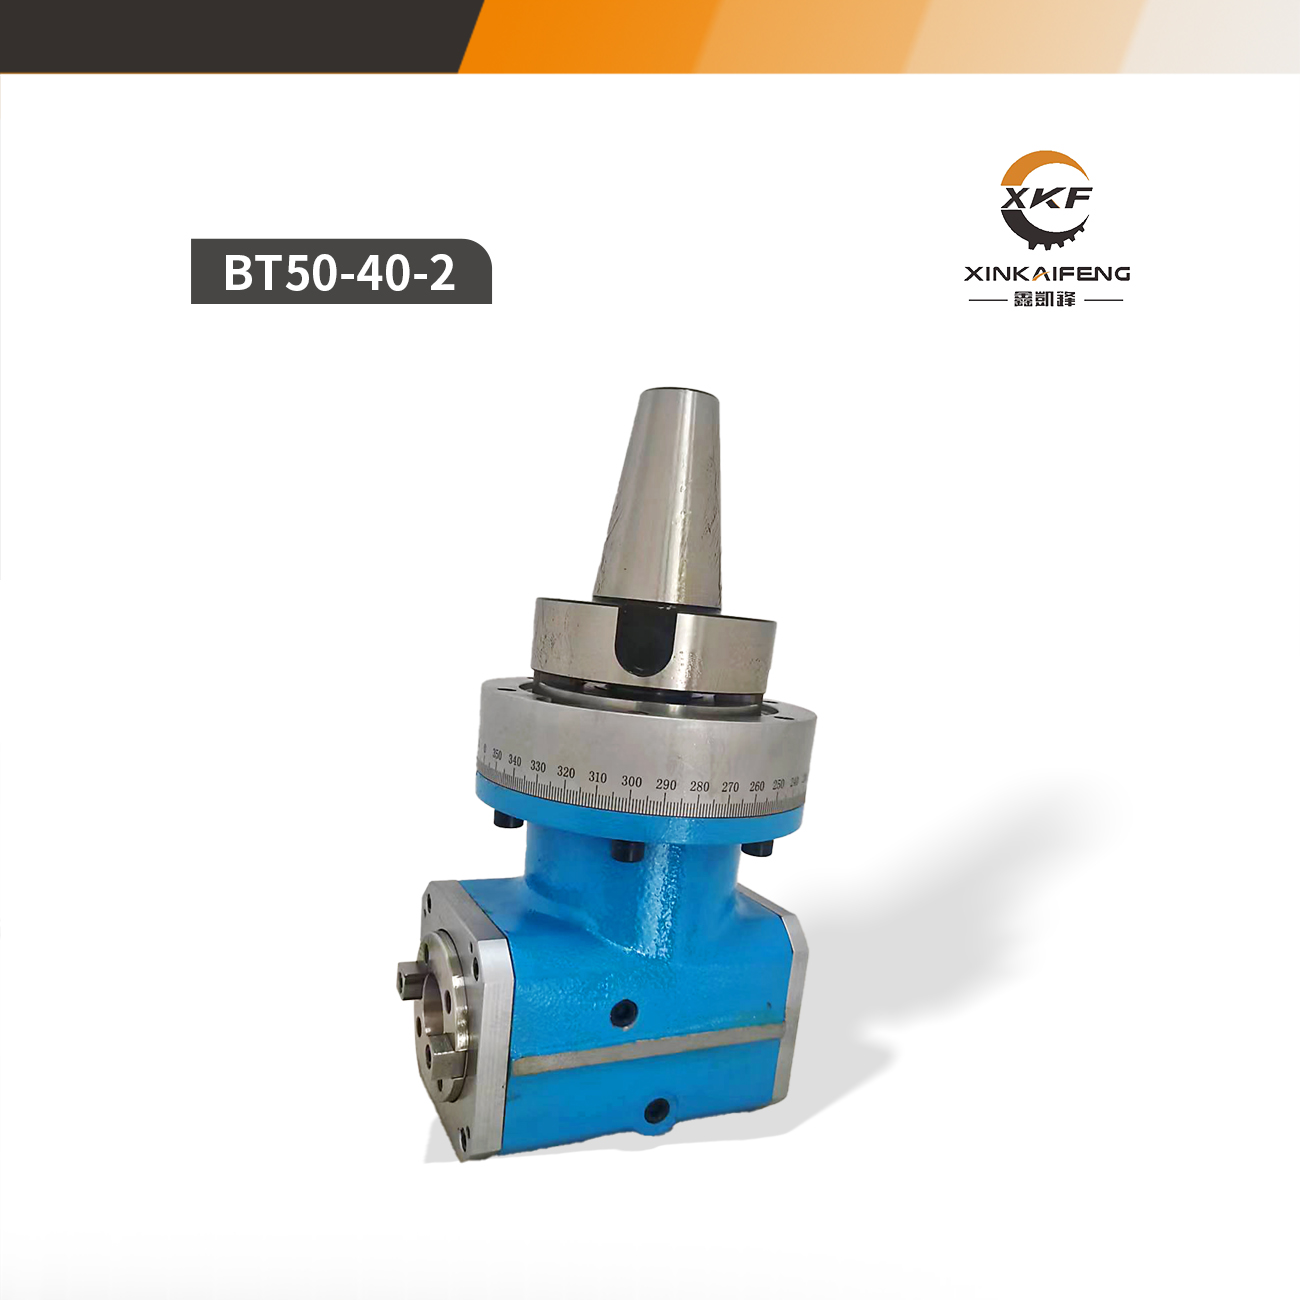
机床主轴接口、行程区间存在差异,BT50-40-2 非标定制铣头适配现有立加设备装配吗?
机械加工车间的立式加工中心设备,投产年限、机型规格各不相同,主轴锥度、端面安装高度、有效行程区间、刀库运行参数均存在区别。标准规格铣头结构参数固定,无法适配不同设备的安装标准,装配后容易出现主轴对接松动、刀库干涉、行程受限等问题。多数车间为匹配专用铣削配件,会选择改造机床结构或更换新设备,产生较高的改造费用与设备闲置成本。BT50-40-2非标定制铣头依托灵活的结构调整方案,针对不同立加设备的接口与行程参数针对性改制,适配车间存量设备的装配使用需求。
-
13 07月 2026

零件内腔结构复杂,KF-D75 延长型铣头拓展机床加工覆盖范围吗?
机械加工领域中,各类壳体、腔体、箱体类零件的结构设计持续复杂化,内腔深度增加、内部隔断错落、槽孔分布多元,成为常规工件的常见形态。普通标准铣头结构尺寸固定,作业行程与覆盖区域存在局限,仅能完成工件表层、浅槽、外侧轮廓的加工任务。面对深度较大、空间狭窄、内部结构迂回的内腔区域,标准铣头容易出现设备干涉、刀臂触碰工件、刀具无法到位等情况,大量内腔工序需要拆分加工、二次装夹、人工辅助处理,增加加工流程的繁琐程度。针对复杂内腔加工的工况难点,KF-D75延长型铣头通过加长延伸结构设计,改变传统铣头的作业边界,拓宽机床可触及加工区域,适配各类复杂内腔工件的铣削作业。
-
06 07月 2026

KF-A90-1 直角万能铣头可化解哪些侧向加工阻碍?
机加工车间使用立式加工中心开展生产作业时,常规主轴仅能完成垂直方向切削,工件侧壁、内腔、横向槽位等结构加工会产生各类操作阻碍。频繁拆装工装、多次翻转工件、狭小空间刀具无法伸入等问题持续占用车间生产时长,多批次工件同步加工时,工序堆叠容易拉长整体作业周期。KF-A90-1 直角万能铣头可直接对接机床主轴,调整切削输出角度,从设备端改善侧向加工存在的各类难点,适配模具、箱体、机械配件等工件的侧向铣削作业。
-
29 06月 2026

多侧面特征零件铣削加工工况为何加装双向角度头铣头?
数控加工中心原生主轴仅可沿单一垂直方向开展切削作业,面对带有多组侧向孔、侧壁槽、正交平面的多面体零件时,传统加工模式需要反复拆卸、翻转工件,配合多套专用工装完成不同侧面铣削任务。多次装夹过程中,基准偏移、定位松动会带来叠加偏差,同时工件转运、找正、锁紧会占用大量生产时段,制约整条产线的流转节奏。壳体、模具、阀体、新能源压铸件等工件普遍存在多向成型特征,单纯依靠原生主轴很难兼顾各侧面加工需求,双向角度头铣头作为配套机床附件,可拓展设备切削方向,适配各类多侧面零件的批量铣削工况,补齐常规加工设备的功能短板。
-
24 06月 2026

大件平面、型腔光整加工工况从哪些方面依靠 IK-916-LV 龙门铣头适配?
大型模具底座、设备机架、风电结构件等工件的平面与型腔加工,工件整体尺寸跨度大、单次切削行程长,型腔内部存在深浅落差、阶梯侧壁等复杂结构。加工过程中持续切削力容易引发部件震动,表层会形成纹路起伏,难以达到装配所需的表层状态。多数车间需要同一套铣削配件兼顾大面积平面走刀与深腔内壁修整,频繁更换配件会拉长单件加工时长,多次装夹还会产生定位偏移。IK-916-LV 精铣型右立铣头针对龙门设备右侧工位设计,依托本体刚性结构、稳定主轴输出、适配长时连续作业的构造,从切削平稳性、多形态工件适配、车间运维适配等层面,匹配大件平面、型腔光整加工的各类工况需求。
